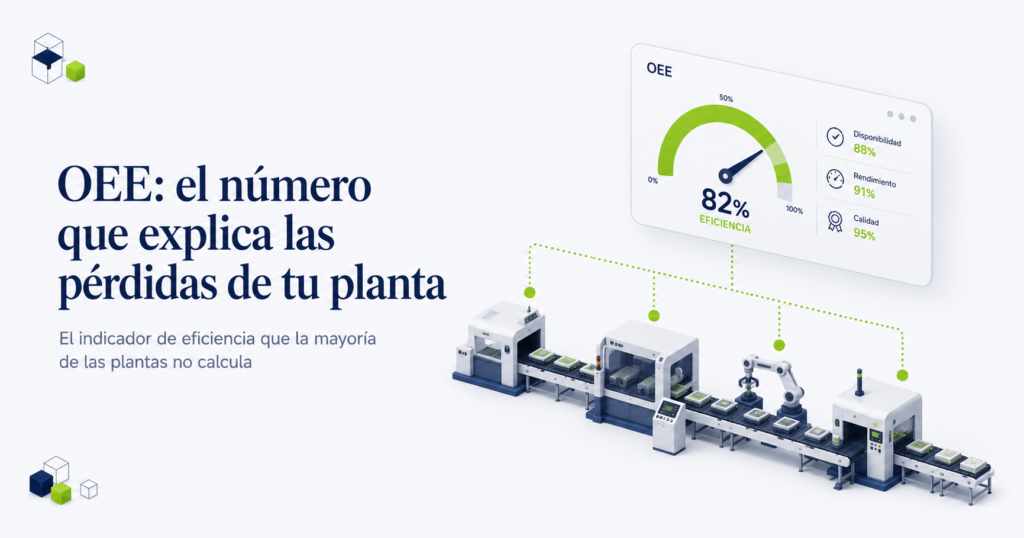
En una planta metalúrgica mediana, si preguntas cómo viene la producción, la respuesta suele venir en toneladas o en unidades. “Este mes sacamos un 8% más que el anterior.” Es un dato real y sirve, pero deja afuera la pregunta que más importa: de toda la capacidad que esa planta tenía disponible para producir, ¿cuánta se usó bien?
Esa pregunta tiene un indicador que la responde en un solo número. Se llama OEE, por Overall Equipment Effectiveness, y es el KPI más representativo de la eficiencia manufacturera. Combina tres cosas que las plantas suelen mirar por separado, cuando las miran: cuánto tiempo el equipo estuvo realmente disponible, a qué velocidad produjo mientras estuvo andando, y cuánto de lo que salió estaba bien a la primera.
El dato incómodo es dónde se ubica la industria de la región. El OEE de clase mundial se considera 85%. La mayoría de las plantas latinoamericanas opera entre 40% y 60% según Okun Data (2026). Buena parte de ellas no lo sabe, porque no lo mide.
Esta nota explica qué es el OEE, cómo se descompone, por dónde se escapan las pérdidas que el indicador revela, cómo empezar a medirlo sin invertir en sensores caros y qué cambia en la gestión de planta cuando el número está en pantalla.
Por qué un solo número
Una planta pierde capacidad de tres maneras distintas y, en general, cada una tiene su propio responsable. El tiempo perdido por paradas es tema de mantenimiento. La velocidad por debajo de la nominal es tema de producción. El scrap y el retrabajo son tema de calidad. Cada área mira su parte y ninguna ve el total.
El OEE junta las tres en una sola cuenta:
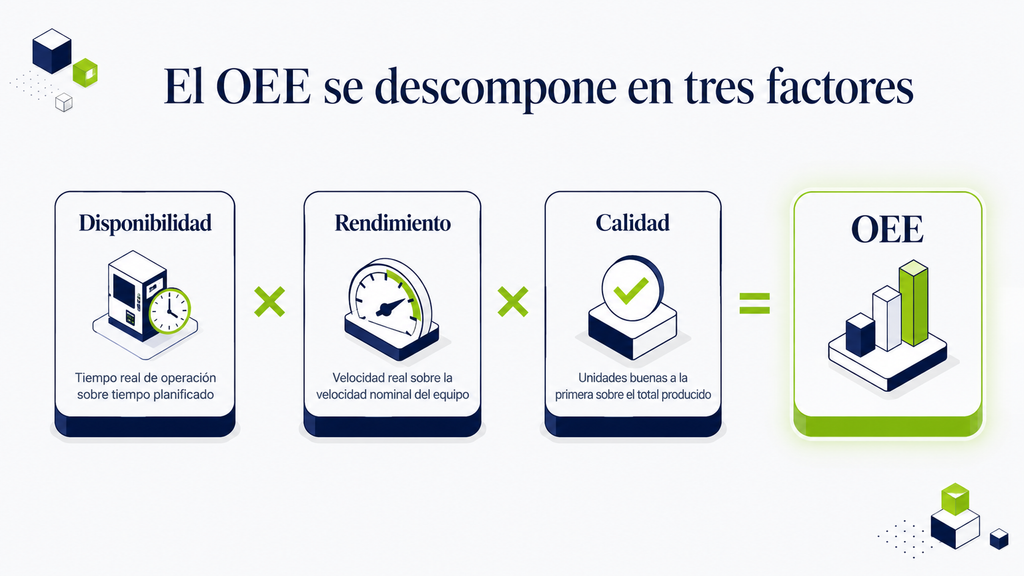
OEE = Disponibilidad × Rendimiento × Calidad
La multiplicación es lo importante. Como los tres factores se multiplican entre sí, una planta puede tener números individuales que suenan aceptables y un OEE bajo igual. Con 85% de disponibilidad, 80% de rendimiento y 95% de calidad, tres cifras que a nadie le encienden una alarma, el OEE resultante es 64,6%. Ese es el efecto que sorprende la primera vez: las pérdidas chicas de cada eslabón se componen.
Los tres factores, uno por uno
Disponibilidad
Qué mide. Cuánto del tiempo planificado de producción el equipo estuvo efectivamente andando.
Cómo se calcula. Tiempo de operación real dividido entre tiempo planificado de producción. El tiempo planificado excluye lo que la planta decidió no producir, como un turno que no se cubre o un feriado. Lo que sí entra son las paradas no planificadas y los cambios de formato.
Dónde se pierde. Roturas, esperas por falta de material, cambios de herramienta o de formato que se estiran, arranques lentos después de una parada, y el clásico “estábamos esperando al de mantenimiento”. En muchas plantas medianas los cambios de formato son la pérdida más grande y la más invisible, porque nadie los cronometra.
Rendimiento
Qué mide. A qué velocidad produjo el equipo mientras estuvo andando, comparado con su velocidad nominal.
Cómo se calcula. Producción real dividida entre la producción teórica que ese equipo habría logrado a velocidad nominal durante el tiempo que estuvo operando.
Dónde se pierde. Microparadas de menos de un minuto que nadie registra, la máquina que se hace andar más despacio “porque así no se traba”, producto que traba y se destraba a mano, operarios nuevos todavía tomando el ritmo. Las microparadas son el punto ciego más común: son tan breves que no llegan al parte de producción, y sumadas se comen un porcentaje grande del turno.
Un detalle importante. Si nadie definió cuál es la velocidad nominal de cada equipo, este factor no se puede calcular con seriedad. Definirla, con la ficha del fabricante o con la mejor marca sostenida de la planta, suele ser el primer trabajo real del proyecto.
Calidad
Qué mide. Qué porcentaje de lo producido salió conforme a la primera.
Cómo se calcula. Unidades conformes divididas entre unidades totales producidas. La pieza que se retrabaja y después pasa cuenta como no conforme, porque consumió capacidad extra.
Dónde se pierde. Scrap, retrabajo, piezas de arranque que se descartan mientras el proceso se estabiliza, y producto que se acepta con desvío. Este factor suele ser el más alto de los tres en una planta metalúrgica, y por eso mismo el que menos atención recibe. Igual conviene medirlo: es el que más directamente se traduce en material comprado que se tiró.
Dónde se ubica una planta cuando por fin lo mide
La primera medición honesta de OEE casi siempre incomoda. Es común que una planta que se percibe eficiente descubra un número bastante por debajo de lo que esperaba.
El punto de referencia es 85%, que es lo que se considera OEE de clase mundial. Okun Data (2026) ubica a la mayoría de las plantas latinoamericanas entre 40% y 60%. Conviene leer ese rango con cuidado: es una referencia de industria a nivel regional, no una medición de la industria uruguaya en particular, y el número aceptable varía según el tipo de proceso. Una planta de producción continua y alto volumen juega distinto que un taller metalúrgico con lotes chicos y muchos cambios de formato.
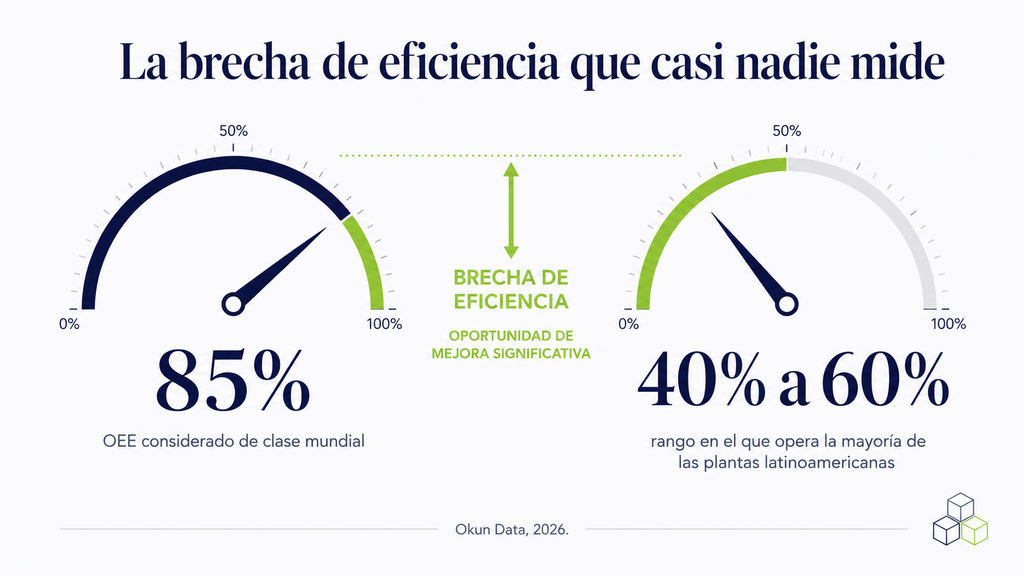
Lo que hace útil al indicador no es la comparación contra el 85%, que para muchas operaciones es una meta lejana. Es la comparación contra ti mismo, mes a mes, y sobre todo la apertura por factor. Saber que el OEE está en 52% no dice qué hacer. Saber que ese 52% viene de una disponibilidad de 68% arruinada por cambios de formato, sí.
Ese es también el argumento económico. Una mejora de cinco puntos de OEE tiene impacto directo en el margen, porque produce más con la misma planta, el mismo personal y el mismo alquiler. La capacidad ganada no requiere comprar una máquina nueva. Ya está instalada y pagada.
Cómo empezar a medirlo sin sensores caros
La objeción más frecuente es que medir OEE requiere instrumentar la planta con sensores y un sistema MES. Es verdad que con eso se mide mejor. También es verdad que la mayoría de las plantas medianas puede arrancar sin nada de eso.
Empieza por un equipo, no por la planta entera. Elige el cuello de botella, el equipo que marca el ritmo de todo lo demás. Mejorar el OEE de una máquina que no es el cuello no aumenta la producción de la planta.
Usa el parte de producción que ya existe. En casi todas las plantas hay una planilla de turno donde el supervisor anota producción, paradas y motivos. Ese papel, digitalizado y con criterios consistentes, alcanza para un primer OEE. La precisión va a ser menor que con captura automática y la tendencia va a ser válida igual.
Ordena la lista de motivos de parada. Este es el trabajo que más rinde y no cuesta dinero. Una lista corta y cerrada de motivos, entre ocho y doce, acordada con los supervisores, transforma el parte de turno en información analizable. Sin esa lista, el campo “motivo” se llena con texto libre y no se puede agrupar nada.
Define la velocidad nominal de ese equipo. Con la ficha técnica del fabricante o, si no aparece, con la mejor producción por hora sostenida que la planta haya logrado.
Recién después, automatiza la captura. Cuando el indicador ya cambió alguna decisión y el equipo confía en él, tiene sentido invertir en contadores, sensores o integración con el MES. Hacerlo antes suele terminar en un sistema caro que mide con precisión algo que nadie mira.
Sobre la lectura, un tablero conectado al ERP y al parte de producción muestra el OEE por equipo, por turno y por motivo de pérdida sin que nadie tenga que armar una planilla el lunes. Esto es BI aterrizado a tu operación: medir con lo que la planta ya genera y sumar tecnología cuando el indicador se ganó su lugar.
Qué cambia en la gestión de planta
El cambio no es que aparezca un número nuevo en la pared. Es que la reunión de producción cambia de tema.
Con el OEE abierto por factor y por turno, la conversación deja de ser sobre si se produjo mucho o poco y pasa a ser sobre dónde se fue la capacidad. Si el turno noche tiene sistemáticamente menos disponibilidad, hay algo concreto que revisar. Si los cambios de formato se llevan cuatro horas por semana, ahí hay un proyecto de mejora con un retorno estimable.
También ordena la discusión sobre inversiones. Cuando alguien plantea comprar un equipo nuevo por falta de capacidad, el OEE responde si la capacidad falta de verdad o si está disponible dentro de la planta, escondida en paradas y microparadas.
Sobre mantenimiento predictivo conviene ser prudente. Con datos históricos de paradas y modos de falla se puede empezar a anticipar intervenciones, y es una línea de trabajo que damos cuando la base de datos lo sostiene. Requiere un historial serio antes de prometer resultados, así que preferimos plantearlo como el paso siguiente y no como parte del arranque.
El arranque, en cambio, es corto. Un tablero de OEE sobre un equipo cuello de botella, alimentado por el parte de producción existente, se construye por fases y da lectura útil desde la primera. Implementamos en semanas, no en meses, y sin frenar la línea mientras tanto.
FAQ: lo que pregunta una jefatura de planta antes de medir OEE
¿Sirve si producimos lotes chicos y muy variados?
Sí, y suele ser donde más revela. En producción por lotes los cambios de formato pesan mucho en la disponibilidad, y el OEE los pone en números por primera vez. Lo que cambia es el punto de referencia: no compares tu OEE contra el de una planta de proceso continuo.
¿Necesito un MES para calcularlo?
No para empezar. Necesitas registrar tiempo planificado, tiempo de parada con motivo, producción real y unidades no conformes. Un MES automatiza esa captura y mejora la precisión, y es una inversión que conviene decidir después de tener el indicador andando.
¿Qué OEE debería tener mi planta?
Depende del proceso, del mix de producto y de la cantidad de cambios de formato. El 85% de clase mundial es la referencia máxima, y el rango regional de 40% a 60% ubica el punto de partida habitual. La meta útil se fija sobre tu propia medición de las primeras semanas, no sobre un número de referencia externo.
¿Y si el equipo de planta siente que lo estamos controlando?
Es una preocupación legítima y vale tratarla de frente. El OEE mide equipos y procesos, no personas. Cuando se presenta como una herramienta para discutir dónde se pierde capacidad, y no como una vara para evaluar operarios, los supervisores suelen ser los primeros en pedir más apertura del dato.
¿Cuánto tarda ver algo?
Con el parte de producción ordenado, las primeras lecturas útiles aparecen en pocas semanas. Lo que lleva más tiempo es estabilizar la lista de motivos de parada para que todos registren con el mismo criterio.
Próximo paso
Si tu planta mide producción pero no mide capacidad usada, el primer paso útil es más chico de lo que parece: elegir el equipo cuello de botella, cerrar una lista de motivos de parada con los supervisores y empezar a registrar con criterio consistente. Con eso ya tienes un OEE inicial.
Podemos hacerte un diagnóstico inicial sin costo de 30 minutos para revisar qué registra hoy tu planta, si eso alcanza para calcular OEE y qué haría falta para llevarlo a un tablero. Sin proyectos eternos, sin venderte sensores antes de saber si el dato que ya tienes alcanza.